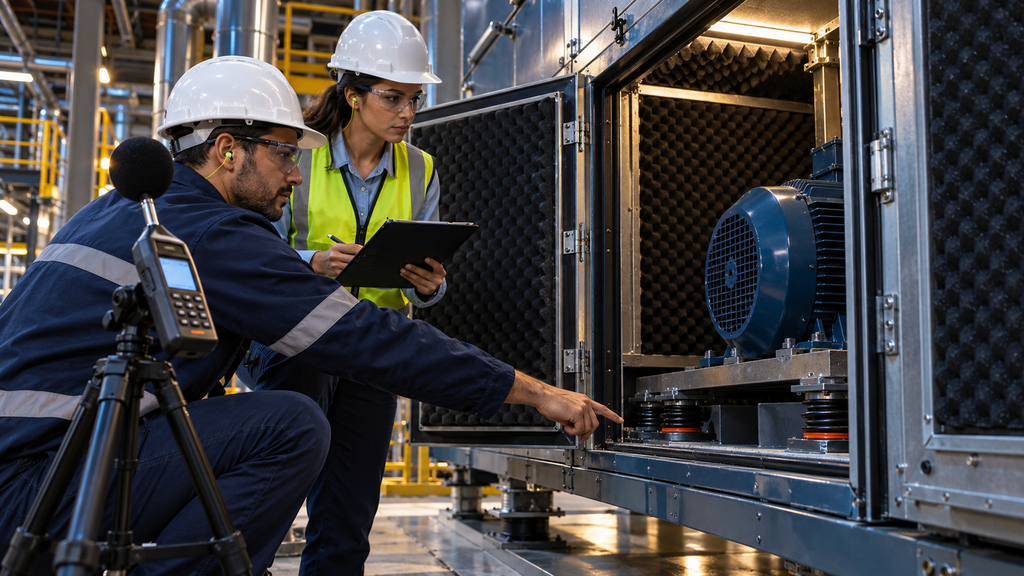
Quando se fala em controle de ruído ocupacional, a resposta costuma seguir um roteiro conhecido: enclausurar máquinas, instalar barreiras, revestir paredes com materiais absorventes, aumentar a distância entre trabalhador e fonte e, quando nada disso é suficiente, fornecer protetores auditivos.
Essas medidas são importantes, mas representam apenas a superfície de um campo muito mais sofisticado.
O controle moderno do ruído envolve potência sonora, intensidade acústica, impedância mecânica, ressonância estrutural, amortecimento, transmissão por sólidos, frequências críticas, silenciadores reativos e dissipativos, análise modal e até cancelamento ativo de ruído.
O controle de ruído deve ser tratado de forma muito mais ampla que a simples redução do nível de pressão sonora: abordam materiais acústicos, transmissão através de sólidos, paredes e pisos, filtros e silenciadores, além do ruído específico produzido por engrenagens, mancais, ventiladores, compressores, motores e transformadores.
É justamente nesse território que o profissional de SST deixa de ser apenas alguém que mede ruído e passa a compreender como engenheirar sua redução.
MEDIR dB(A) NÃO É SUFICIENTE PARA CONTROLAR RUÍDO
O primeiro salto de maturidade técnica consiste em perceber que o nível global em dB(A), embora extremamente útil para avaliação da exposição ocupacional, contém pouca informação para o projeto de uma solução de engenharia.
Imagine duas máquinas produzindo 95 dB(A). Do ponto de vista da exposição, podem parecer semelhantes. Acusticamente, entretanto, uma pode apresentar energia predominante em 125 Hz e a outra em 4.000 Hz. A solução de controle provavelmente será completamente diferente.
Por isso, antes de perguntar: “Quantos decibéis essa máquina produz?” É preciso começar a perguntar: “Em quais frequências essa energia está sendo produzida?”
A análise espectral em bandas de oitava ou, preferencialmente em determinados diagnósticos, em 1/3 de oitava, começa a revelar a assinatura acústica da fonte.
Picos tonais podem indicar fenômenos associados à rotação, engrenamento, passagem de pás, ressonâncias ou excitações periódicas. Já espectros mais distribuídos podem indicar turbulência, impacto, escoamentos ou múltiplas fontes simultâneas.
A avaliação acústica avançada começa, portanto, pela transformação do ruído de um simples número em um fenômeno físico dependente da frequência.
PRESSÃO SONORA NÃO É POTÊNCIA SONORA
Essa diferença é decisiva. O sonômetro normalmente mede pressão sonora no ponto em que o microfone se encontra. Esse resultado depende da fonte, mas também do ambiente, distância, reflexões, absorção e geometria. A potência sonora, por outro lado, representa a energia acústica emitida pela própria fonte.
É uma propriedade muito mais interessante quando queremos comparar máquinas ou investigar qual componente está efetivamente dominando a emissão acústica.
Por exemplo, uma máquina com quatro componentes com contribuição em potência sonora ponderada em A é:
- corrente de transmissão: 71 dB;
- engrenagens: 63 dB;
- motor: 62 dB;
- correia: 62 dB.
O objetivo era reduzir a potência total para 66 dB. A estratégia tecnicamente racional não é atacar igualmente todos os componentes: a corrente precisava de redução de aproximadamente 11 dB, enquanto engrenagens, motor e correia exigiam reduções muito menores.
Isso ilustra um conceito poderoso: O melhor controle acústico nem sempre consiste em tratar a máquina inteira. Consiste em descobrir quem está dominando o orçamento acústico da máquina.
É quase uma aplicação do princípio de Pareto à acústica industrial.
INTENSIDADE SONORA: ENXERGANDO PARA ONDE A ENERGIA ESTÁ INDO
Aqui entramos em uma ferramenta extremamente interessante para diagnóstico.
A intensidade sonora é uma grandeza vetorial. Ela possui magnitude e direção, diferentemente da pressão e da potência sonora, que são escalares.
Isso significa que técnicas de intensidade permitem investigar o fluxo da energia acústica.
Na prática, é possível realizar um mapeamento sobre a superfície de uma máquina e identificar quais regiões estão irradiando maior quantidade de energia.
Imagine um grande compressor. A medição convencional informa: 96 dB(A) na posição do trabalhador. Interessante, mas insuficiente para projetar o controle.
O mapeamento por intensidade pode mostrar que a maior contribuição vem de uma determinada região da carcaça, seguida da descarga e de uma tubulação conectada ao equipamento. A intervenção deixa de ser genérica.
Mais interessante ainda: a medição de intensidade pode ser realizada in situ, inclusive sob determinadas condições de ruído de fundo, e é particularmente útil para localização de fontes porque fornece a direção do fluxo de energia sonora.
Estamos muito próximos de produzir um verdadeiro mapa energético acústico da máquina.
ÀS VEZES O PROBLEMA NÃO ESTÁ NO AR
Este é um dos pontos frequentemente negligenciados nas avaliações ocupacionais.
Uma máquina pode gerar vibração que entra em sua base, percorre pisos, vigas, tubulações e estruturas metálicas e, posteriormente, faz outra superfície vibrar.
Essa superfície passa a funcionar como um novo radiador acústico.
Temos então: excitação mecânica → transmissão estrutural → vibração de outra superfície → radiação acústica.
Nesse caso, instalar material absorvente na parede pode produzir resultado decepcionante porque estamos tentando tratar a consequência sem interromper o caminho principal de transmissão.
A atenuação da transmissão através dos materiais estruturais pode ser relativamente pequena e, por essa razão, recomenda-se que as fontes sejam isoladas das estruturas sempre que possível.
Entram aqui recursos como: isoladores elastoméricos, molas, bases de inércia, juntas flexíveis, desacoplamento de tubulações e controle da rigidez das conexões.
Mas existe uma armadilha. Colocar borracha embaixo da máquina não significa necessariamente isolá-la.
ISOLAMENTO DE VIBRAÇÃO DEPENDE DA FREQUÊNCIA
Um isolador constitui um sistema dinâmico. Simplificadamente, temos uma massa apoiada sobre uma rigidez: massa + mola + amortecimento. Esse sistema possui uma frequência natural. Se a frequência de excitação estiver inadequadamente próxima dessa frequência, em vez de isolamento podemos obter amplificação da vibração.
Portanto, selecionar isoladores apenas pelo peso da máquina é uma abordagem incompleta.
É necessário considerar, entre outros fatores:
- massa suportada;
- distribuição da carga;
- rigidez do isolador;
- frequência natural do conjunto;
- frequência de excitação;
- amortecimento;
- estabilidade;
- possíveis excitações transitórias.
O objetivo é obter uma relação adequada entre a frequência de excitação e a frequência natural do sistema.
Aqui a acústica encontra diretamente a dinâmica de máquinas.
RESSONÂNCIA: QUANDO UMA PEQUENA EXCITAÇÃO PRODUZ UM GRANDE PROBLEMA
Nem sempre uma máquina extremamente ruidosa possui uma fonte extremamente potente. Pode existir uma superfície estrutural trabalhando próxima de uma de suas frequências naturais.
Um painel metálico relativamente grande pode ser excitado pelo motor, compressor ou mecanismo interno e começar a irradiar som de maneira eficiente. A solução intuitiva seria aumentar a espessura da chapa.
Pode funcionar. Mas não necessariamente é a solução mais inteligente.
Podemos atuar alterando:
- massa;
- rigidez;
- amortecimento;
- geometria;
- condições de apoio.
Uma nervura estrutural, por exemplo, modifica a rigidez e pode deslocar frequências naturais. Adicionar massa também altera o comportamento modal. Materiais viscoelásticos podem aumentar o amortecimento e reduzir a amplitude da resposta ressonante.
A questão deixa de ser: “Como impedir que o som atravesse essa chapa?” E passa a ser: “Por que essa chapa está vibrando tanto nessa frequência?” É uma pergunta muito mais poderosa.
AMORTECIMENTO E O USO DE MATERIAIS VISCOELÁSTICOS
Uma estratégia pouco discutida em SST é o damping, ou amortecimento estrutural. Imagine uma grande chapa metálica vibrando. Em vez de simplesmente construir outra parede ao redor dela, pode-se reduzir a capacidade dessa chapa de sustentar vibração.
Materiais viscoelásticos convertem parte da energia mecânica associada à deformação em calor. Uma solução mais sofisticada é o constrained layer damping.
Nesse arranjo, uma camada viscoelástica é confinada entre a estrutura vibrante e outra camada rígida. Quando a estrutura flexiona, o material viscoelástico sofre cisalhamento e dissipa energia. É particularmente interessante para:
- carenagens;
- chutes;
- silos;
- chapas de máquinas;
- dutos;
- painéis metálicos;
- estruturas submetidas a impacto.
Ou seja, não estamos impedindo simplesmente que o ruído saia. Estamos reduzindo a energia vibratória que produziria o ruído.
FREQUÊNCIA CRÍTICA E O FENÔMENO DA COINCIDÊNCIA
Outro conceito pouco conhecido fora da engenharia acústica é a frequência crítica de painéis. Em determinadas condições, as ondas de flexão que percorrem um painel podem acoplar-se de maneira extremamente eficiente ao campo acústico. O isolamento sonoro pode sofrer uma queda significativa nessa região. É o chamado efeito de coincidência.
Isso explica por que a ideia aparentemente óbvia de simplesmente colocar uma chapa entre a fonte e o trabalhador nem sempre produz o desempenho esperado em todas as frequências.
Os manuais técnicos discutem estratégias envolvendo alteração da resistência à flexão dos painéis para modificar sua frequência crítica.
Portanto, o projeto acústico não deveria perguntar apenas: “Qual a espessura da parede?” Mas também: “Como essa parede se comporta dinamicamente nas frequências que pretendo controlar?”
ENCLAUSURAMENTO NÃO É SIMPLESMENTE CONSTRUIR UMA CAIXA
Um enclausuramento acústico eficiente precisa resolver simultaneamente vários problemas. Primeiro, suas paredes devem apresentar perda de transmissão adequada. Segundo, o interior não deve transformar-se em uma cavidade excessivamente reverberante. Terceiro, aberturas para cabos, esteiras, alimentação, ventilação e manutenção podem funcionar como importantes caminhos de fuga acústica. Quarto, o próprio enclausuramento pode receber vibração estrutural da máquina e começar a irradiar.
E existe outro problema frequentemente esquecido: a máquina precisa dissipar calor. Fechar completamente um equipamento pode produzir superaquecimento. Abrem-se então entradas e saídas de ventilação — e o ruído encontra exatamente esses caminhos para escapar.
Por isso, um enclausuramento industrial sério pode exigir simultaneamente: isolação + absorção interna + desacoplamento estrutural + ventilação acústica + silenciamento.
A caixa é simples. O projeto acústico da caixa não é.
SILENCIADORES: NÃO EXISTE UM ÚNICO PRINCÍPIO
Silenciadores utilizados em dutos, ventilação, exaustão e sistemas pneumáticos podem trabalhar segundo princípios diferentes.
Os dissipativos utilizam materiais absorventes para transformar energia acústica em calor e costumam apresentar bom desempenho em faixas relativamente amplas de frequência.
Os reativos, por sua vez, utilizam fenômenos de impedância, reflexão e ressonância para produzir atenuação. Câmaras de expansão e ressonadores são exemplos.
Um ressonador de Helmholtz, por exemplo, pode ser projetado para atuar sobre uma frequência específica — solução interessante diante de componentes tonais dominantes.
Em sistemas reais, contudo, desempenho acústico não pode ser separado da aerodinâmica.
O material analisado alerta que a posição do silenciador em relação a ventiladores e curvas pode alterar tanto a perda de carga quanto o desempenho acústico, recomendando considerar distâncias adequadas em relação a perturbações do escoamento.
Portanto: Um excelente silenciador acústico pode ser um péssimo componente de processo se provocar perda de carga excessiva. Controle de ruído também é engenharia de sistemas.
O PRÓPRIO SILENCIADOR PODE GERAR RUÍDO
Esse detalhe é ainda mais interessante. Ao introduzir restrições, mudanças de seção ou velocidades elevadas em um escoamento, podemos gerar turbulência. E turbulência gera ruído.
Assim, o dispositivo instalado para reduzir ruído pode tornar-se uma nova fonte acústica.
Por isso, especificações de silenciadores em dutos não deveriam considerar apenas insertion loss — perda por inserção — mas também:
- ruído regenerado;
- velocidade do escoamento;
- perda de pressão;
- geometria;
- posição no sistema.
A literatura técnica inclusive trata conjuntamente perda por inserção, ruído de fluxo e perda total de pressão na caracterização de silenciadores em dutos.
CONTROLE ATIVO: COMBATER SOM COM SOM
Talvez uma das tecnologias mais interessantes seja o Active Noise Control — ANC.
O princípio é conhecido popularmente pelos fones com cancelamento de ruído, mas possui aplicações de engenharia. Um sistema típico utiliza: microfone de referência → controlador eletrônico → alto-falante/atuador → sinal acústico de oposição.
O controlador produz uma onda adequadamente ajustada para que ocorra interferência destrutiva com o ruído original. Não significa simplesmente “produzir um som contrário”. Fase, amplitude, atraso, estabilidade do sistema e geometria do campo são fundamentais.
O controle ativo tende a ser particularmente interessante em baixas frequências, justamente onde soluções passivas podem exigir grandes volumes, massas ou espessuras.
O termo ANR — Active Noise Reduction — é definido como método eletrônico de supressão do ruído. Mas não existe mágica. Em campos tridimensionais complexos, com múltiplas fontes e frequências elevadas, o problema se torna muito mais difícil.
Por isso, uma das aplicações naturais está em ambientes relativamente controlados, como dutos.
A FONTE PODE SER REDESENHADA
Aqui está provavelmente a forma mais elegante de controle.
Em vez de:
produzir ruído → deixar propagar → construir barreira → fornecer protetor,
podemos perguntar:
Por que estamos produzindo tanta energia acústica?
O material estudado apresenta um exemplo particularmente ilustrativo: a substituição de uma corrente de transmissão metálica original por uma corrente mais flexível resultou em redução global de 5,2 dB no nível de potência sonora.
Esse tipo de abordagem pode envolver:
- redução de impactos;
- alteração de materiais;
- melhoria de balanceamento;
- correção de desalinhamentos;
- redução de folgas;
- alteração de velocidades;
- modificação do perfil de engrenagens;
- redução de turbulência;
- melhoria de lubrificação;
- substituição de acionamentos.
Até mesmo condições de lubrificação podem interferir na emissão sonora de mancais; flutuações de pressão, contaminação, deficiência de fluxo e condições de contato podem alterar seu comportamento acústico.
Isso traz uma conclusão interessante:
ruído também pode ser informação sobre a saúde da máquina.
MANUTENÇÃO PREDITIVA E ASSINATURA ACÚSTICA
Se uma máquina possui determinada assinatura espectral quando opera normalmente, alterações nessa assinatura podem revelar alterações mecânicas.
Um aumento em determinadas componentes pode estar relacionado a:
- desgaste de rolamentos;
- desalinhamento;
- desbalanceamento;
- engrenamento inadequado;
- folgas;
- cavitação;
- instabilidades de fluxo.
Nesse contexto, acústica, análise de vibração e manutenção preditiva começam a convergir.
O controle de ruído deixa de ser apenas intervenção de higiene ocupacional e passa a participar da engenharia de confiabilidade.
Uma máquina mecanicamente saudável frequentemente é também uma máquina acusticamente mais comportada.
E A INTELIGÊNCIA ARTIFICIAL?
Aqui avançamos além do conteúdo clássico dos livros para uma consequência tecnológica natural desses princípios.
Sistemas atuais de monitoramento podem coletar continuamente sinais de vibração e acústica e analisar seus espectros.
Algoritmos podem aprender a assinatura normal de uma máquina e identificar desvios antes que sejam perceptíveis numa avaliação convencional.
Em vez de esperar o trabalhador reclamar que “a máquina começou a fazer um barulho estranho”, o sistema pode identificar modificações específicas no espectro.
A tendência é caminharmos para:
sensoriamento contínuo → análise espectral → reconhecimento de padrões → diagnóstico → manutenção → redução da emissão acústica.
Controle de ruído e Indústria 4.0 inevitavelmente se encontrarão.
O CONTROLE DE RUÍDO PRECISA DE UM ORÇAMENTO ACÚSTICO
Uma estratégia avançada não deveria começar comprando espuma acústica.
Primeiro deve-se estabelecer uma meta.
Suponhamos que uma posição de trabalho apresente 96 dB(A) e o projeto pretenda chegar a 84 dB(A).
Precisamos de 12 dB de redução.
Mas esses 12 dB não precisam necessariamente vir de uma única medida.
Podemos estabelecer um verdadeiro orçamento de redução, distribuindo intervenções entre fonte, transmissão e organização espacial.
Mais importante: como decibéis são logarítmicos, as contribuições das diferentes fontes precisam ser tratadas energeticamente, e não por simples soma ou subtração aritmética.
A partir daí, pode-se perguntar:
Qual intervenção proporciona maior redução pelo menor custo, sem comprometer produção, manutenção, segurança ou processo?
Isso é engenharia de controle.
O PROFISSIONAL DE SST PRECISA PARAR DE COMPRAR “DECIBÉIS”
Existe uma diferença enorme entre contratar:
“uma solução para reduzir 10 dB”
e contratar:
“uma solução para reduzir a energia dominante entre 125 e 250 Hz proveniente da transmissão estrutural do conjunto motobomba”.
A segunda especificação revela que alguém realmente compreendeu o problema.
Materiais absorventes, barreiras, enclausuramentos e silenciadores não possuem um número mágico de decibéis de redução aplicável universalmente.
Seu desempenho depende da frequência, geometria, campo acústico, instalação, transmissão estrutural, vazamentos, impedâncias e condições operacionais.
É justamente por isso que o controle precisa começar pelo diagnóstico acústico, e não pela escolha do material.
UMA NOVA FORMA DE PENSAR O CONTROLE DE RUÍDO
Talvez possamos resumir uma abordagem avançada em uma sequência diferente daquela normalmente utilizada na SST:
não comece pelo EPI;
não comece pela espuma;
não comece pela barreira;
não comece sequer pelo enclausuramento.
Comece descobrindo:
quem gera a energia → em qual frequência → por qual mecanismo → por qual caminho ela se propaga → qual superfície a irradia → como chega ao trabalhador.
Somente depois escolha a tecnologia.
Em alguns casos será uma barreira.
Em outros, um silenciador.
Em outros, isolamento vibratório.
Pode ser amortecimento viscoelástico.
Pode ser alteração de rigidez.
Pode ser um ressonador.
Pode ser controle ativo.
E, talvez, a solução mais inteligente seja simplesmente modificar a própria máquina para que ela deixe de produzir aquela energia.
CONCLUSÃO
A Higiene Ocupacional tradicionalmente pergunta:
“A quanto ruído o trabalhador está exposto?”
Essa pergunta continua absolutamente necessária.
Mas a engenharia acústica acrescenta outras:
De onde vem essa energia?
Em quais frequências?
Qual componente domina a emissão?
Ela está chegando pelo ar ou pela estrutura?
Existe ressonância?
Qual é o caminho de transmissão?
Podemos interrompê-lo?
Podemos impedir que a energia seja gerada?
É nesse momento que deixamos de simplesmente medir o problema e começamos verdadeiramente a engenheirar a solução.
O futuro do controle de ruído ocupacional não está em colocar cada vez mais material entre a máquina e o ouvido do trabalhador.
Está em compreender a física existente entre os dois.