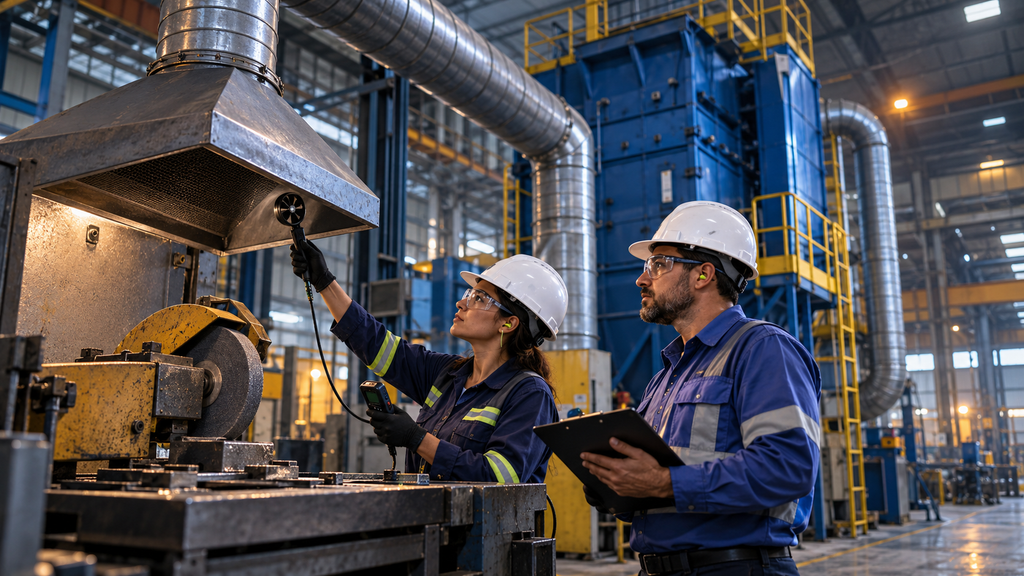
Na Segurança e Saúde no Trabalho, é relativamente comum encontrar processos industriais geradores de poeiras nos quais a existência de um sistema de exaustão é tomada, quase automaticamente, como evidência de que o risco está controlado. Há uma coifa, alguns metros de duto, um ventilador e, ao final, um coletor de pó. Visualmente, tudo parece resolvido. Não necessariamente.
Um sistema de controle de particulados é uma cadeia de engenharia. Sua eficácia depende da adequada geração e captura do contaminante, do transporte da corrente contaminada, da separação das partículas, da filtração, da limpeza dos elementos filtrantes e da retirada segura do material coletado. Se um único elo dessa cadeia apresentar desempenho inadequado, o sistema como um todo poderá perder eficiência.
Por isso, para o profissional de SST, a pergunta não deveria ser apenas: “Existe sistema de exaustão?”. A pergunta tecnicamente relevante é: “Esse sistema efetivamente controla a exposição?”
Nem toda poeira se comporta da mesma maneira
O primeiro equívoco é tratar “poeira” como se fosse um contaminante de comportamento uniforme.
Tamanho das partículas, massa, densidade, forma, concentração, umidade, capacidade de aglomeração e características físico-químicas interferem diretamente na possibilidade de separá-las de uma corrente de ar.
Partículas maiores e mais pesadas apresentam comportamento completamente diferente daquele observado em partículas muito finas. Isso explica por que um equipamento pode funcionar satisfatoriamente em determinado processo e apresentar desempenho inadequado em outro.
A escolha do coletor, portanto, não deveria começar pelo equipamento disponível no catálogo, mas pelas características do processo e do contaminante.
Ciclone: simples, robusto e limitado
Entre os sistemas mais conhecidos estão os separadores inerciais e os ciclones.
O princípio é relativamente simples. Em um separador inercial, alterações na direção e velocidade do fluxo fazem com que a inércia e a gravidade favoreçam a separação das partículas. No ciclone, a corrente contaminada desenvolve movimento rotacional, submetendo as partículas à ação de forças centrífugas que as conduzem em direção às paredes. Após perderem velocidade e eventualmente se aglomerarem, elas descem em direção ao ponto de descarga.
O problema aparece quando se pretende exigir desse mecanismo aquilo que ele fisicamente não consegue oferecer.
Quanto menor e mais leve a partícula, mais difícil será sua separação apenas por mecanismos inerciais. Assim, ciclones podem ser extremamente úteis como pré-separadores, retirando partículas maiores antes que o fluxo alcance equipamentos de maior eficiência, mas não devem ser considerados solução universal para particulados finos.
Há ainda uma relação importante entre eficiência e perda de carga. Melhorar a separação pode exigir condições de operação que aumentem a resistência imposta ao fluxo. Em engenharia, raramente existe almoço grátis.
Capturar não significa necessariamente reter
Outro fenômeno merece atenção: a reentrada da poeira na corrente de ar.
Imagine que a partícula tenha sido corretamente conduzida até uma superfície ou região de separação. Se as condições aerodinâmicas permitirem que ela seja novamente arrastada, parte do trabalho realizado pelo equipamento simplesmente será perdida.
Esse problema pode ocorrer em ciclones, na descarga dos coletores e também durante a limpeza dos elementos filtrantes.
Portanto, existe uma diferença fundamental entre fazer a partícula chegar ao local onde deveria ser coletada e garantir que ela permaneça efetivamente separada do fluxo.
O filtro não trabalha sozinho
Nos coletores que utilizam mangas ou cartuchos, é tentador imaginar que a eficiência depende exclusivamente do tecido ou elemento filtrante. A realidade é mais interessante.
À medida que as partículas ficam retidas, forma-se sobre a superfície uma camada de material denominada frequentemente torta de poeira — dust cake. Essa camada passa a participar do próprio processo de filtração, contribuindo para a retenção das partículas mais finas.
Isso produz uma aparente contradição: alguma deposição é desejável para o funcionamento do sistema, mas deposição excessiva aumenta a resistência à passagem do ar.
Surge então um dos parâmetros fundamentais para diagnóstico do coletor: a perda de carga.
À medida que aumenta a resistência oferecida pelo filtro, o sistema necessita vencer uma pressão maior para manter a vazão requerida. Se essa condição evoluir excessivamente, a vazão poderá cair e, com ela, a capacidade de captura do contaminante no ponto de geração.
E aqui aparece uma situação perigosa para a SST: o coletor continua funcionando, o ventilador continua girando e o trabalhador acredita que está protegido, embora a vazão efetivamente disponível na captação já possa ser insuficiente.
Limpar demais também pode ser problema
Os filtros precisam ser limpos periodicamente. Entretanto, limpeza não significa simplesmente “retirar toda a poeira”.
Nos sistemas pulse-jet, por exemplo, pulsos de ar comprimido provocam uma perturbação no elemento filtrante destinada a desprender parte do material depositado. A eficiência dessa operação depende da energia de limpeza, da geometria, do espaçamento entre elementos, das características da poeira e das condições de funcionamento.
Uma limpeza deficiente provoca acúmulo excessivo, aumento da perda de carga e redução da capacidade de ventilação.
Por outro lado, uma limpeza excessiva ou mal projetada pode prejudicar a camada filtrante e favorecer a emissão de partículas. A poeira desprendida durante o pulso também pode ser lançada contra elementos vizinhos e novamente capturada, em vez de cair adequadamente para a moega.
Portanto, limpar o filtro também é um processo de engenharia.
Relação ar/tecido: um número que merece atenção
Outro conceito importante é a relação entre a vazão de ar processada e a área disponível de meio filtrante, normalmente conhecida como relação ar/tecido.
Quanto maior a quantidade de ar que precisa atravessar determinada área filtrante, maior será a solicitação imposta ao sistema.
A busca por equipamentos compactos levou ao desenvolvimento de tecnologias capazes de operar com relações mais elevadas. Entretanto, isso exige sistemas de limpeza, geometria e meios filtrantes adequados.
Não é tecnicamente correto concluir que um coletor menor será necessariamente pior, nem que um equipamento maior será necessariamente melhor. A questão é verificar se a vazão, a área filtrante, o mecanismo de limpeza e as características da poeira são compatíveis entre si.
E quando aparece água onde deveria existir poeira seca?
A umidade é uma das grandes inimigas de muitos sistemas de coleta a seco.
Ela pode resultar das condições ambientais, do próprio processo, de condensação, de materiais higroscópicos, de névoas presentes na corrente ou até mesmo do ar comprimido utilizado na limpeza.
Quando poeira e água se encontram, o comportamento do material pode mudar radicalmente.
O particulado pode aderir ao elemento filtrante, formar aglomerados, bloquear poros, aumentar a perda de carga, comprometer a limpeza, aderir às paredes, obstruir a moega e favorecer corrosão.
Por isso, diante de um sistema cuja sucção progressivamente diminuiu, não se deve imediatamente culpar o ventilador. O problema pode estar sendo construído silenciosamente sobre a superfície dos filtros.
O coletor também pode ser o local mais perigoso do sistema
Existe ainda uma questão muito mais grave.
Quando a poeira é combustível, o sistema desenvolvido para proteger o ambiente de trabalho pode se transformar em local particularmente favorável a incêndios e explosões.
Dentro de determinados coletores podem coexistir material combustível finamente dividido, ar, dispersão de partículas, confinamento e uma eventual fonte de ignição.
A fonte pode chegar através do próprio duto. Partículas incandescentes, fagulhas originadas no processo, operações de corte, soldagem, esmerilhamento ou outros fenômenos podem ser transportados pela corrente de ar até o coletor.
Também devem ser consideradas outras possibilidades de ignição e condições de aquecimento do material depositado.
A severidade do fenômeno dependerá, entre outros fatores, das características da poeira, granulometria, concentração, disponibilidade de oxigênio, confinamento e velocidade de propagação da combustão.
Por isso, poeira combustível não pode ser analisada apenas como agente de higiene ocupacional. Ela pode representar simultaneamente risco respiratório, risco de incêndio e risco de explosão.
O problema não termina quando a poeira chega à moega
Existe uma tendência de concentrar toda a atenção no elemento filtrante e esquecer o material já coletado. A poeira precisa sair do equipamento.
Acúmulos excessivos na moega podem provocar obstruções, reentrada de material no fluxo, aumento do inventário combustível e dificuldades operacionais. O sistema de descarga, portanto, integra o controle.
Não faz sentido possuir excelente eficiência de filtração e permitir que, durante o esvaziamento de recipientes, tambores ou moegas, o trabalhador seja novamente exposto a grandes nuvens do mesmo contaminante que o sistema deveria controlar.
A análise de SST deve acompanhar o contaminante até sua destinação final, e não somente até sua captura.
O profissional de SST precisa olhar o sistema, não o equipamento
Essa talvez seja a principal lição.
Ao avaliar um controle de particulados, não basta olhar para o coletor. É necessário percorrer mentalmente todo o caminho realizado pela poeira:
geração → captura → transporte → separação → filtração → limpeza → descarga → destinação.
Em cada etapa há perguntas importantes.
A coifa realmente captura o contaminante antes que ele alcance a zona respiratória?
A vazão permanece adequada?
Os dutos transportam o material sem deposições significativas?
O equipamento escolhido é compatível com a granulometria e as características da poeira?
A perda de carga está sendo acompanhada?
Os filtros estão sendo limpos corretamente?
Há umidade interferindo no funcionamento?
A poeira coletada é removida de forma segura?
Existe possibilidade de incêndio ou explosão?
A descarga volta a expor trabalhadores?
Somente depois dessas respostas é possível discutir seriamente a eficácia do controle.
Manutenção não é detalhe administrativo
Um sistema projetado corretamente pode tornar-se ineficaz com o tempo.
Filtros deterioram-se. Dutos acumulam material. Vedações falham. Mangas rasgam. Cartuchos saturam. Válvulas de pulso apresentam defeitos. Ar comprimido pode carregar água. Moegas podem obstruir. Ventiladores sofrem desgaste. Alterações de processo modificam vazões e concentrações.
Por isso, manutenção de sistemas de controle de contaminantes não deveria ser tratada apenas como questão de disponibilidade operacional.
É manutenção de uma medida de proteção coletiva.
Se a empresa considera aquele sistema responsável pelo controle da exposição ocupacional, precisa possuir meios de demonstrar que ele continua desempenhando essa função.
A existência do equipamento não comprova o controle
Em SST ainda existe certa atração pela evidência visual.
Vê-se uma coifa e conclui-se que existe exaustão. Vê-se um coletor e conclui-se que existe controle. Vê-se um filtro e conclui-se que o contaminante foi eliminado.
A engenharia exige mais.
O verdadeiro desempenho depende de fenômenos que nem sempre são visíveis: velocidade do ar, vazão, perda de carga, distribuição do fluxo, granulometria, eficiência de separação, permeabilidade do filtro, reentrada de partículas, condição da torta, frequência de limpeza e comportamento físico-químico do material.
Por isso, um coletor de pó não deve ser avaliado pela sua presença, mas pelo seu desempenho.
Essa mudança aparentemente simples de raciocínio é fundamental para a Segurança e Saúde no Trabalho.
Afinal, o objetivo não é possuir um belo equipamento conectado à tubulação.
O objetivo é muito mais concreto:
impedir que aquilo que deveria estar dentro do coletor termine dentro do pulmão do trabalhador — e garantir que o próprio sistema de controle não se transforme em uma nova fonte de risco.